


O uso de energia na extrusão de plástico é um daqueles custos que você só percebe quando a conta aparece. Se a linha funcionar dia após dia, o impacto será maior. Portanto, a verdadeira questão não é cortar alguns por cento em algum lugar; é descobrir para onde a energia realmente está indo. Uma vez definida essa imagem, as formas de reduzir o consumo de energia da extrusora começam a parecer específicas e viáveis.
Onde uma extrusora usa energia
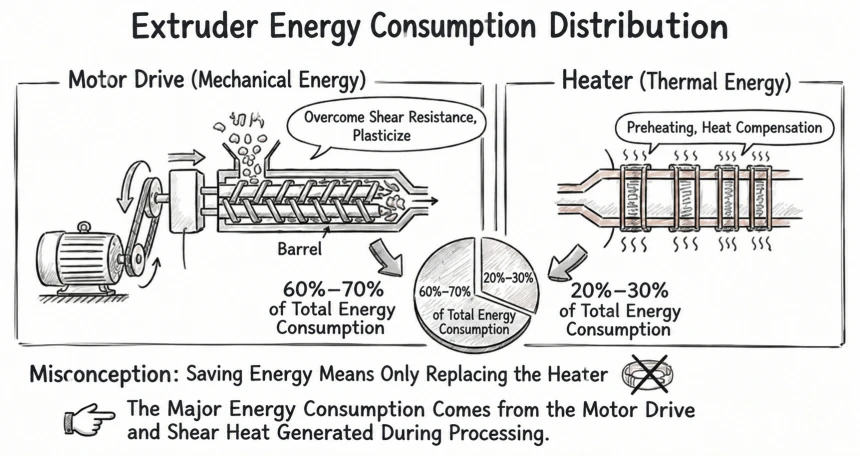
Em uma extrusora de parafuso típica, cerca de 60-70% da energia vai para o motor e sistema de acionamento, 20-30% para aquecimento do barril (muitas linhas estimam isso manualmente) e o restante para resfriamento, auxiliares e perdas (Fig. . 1). Estes números são úteis como ponto de partida aproximado – e, sem dúvida, variam de linha para linha – mas não são regras. Mesmo dentro da mesma linha, as participações relativas mudarão de acordo com o design do parafuso, material, rendimento, pontos de ajuste de temperatura e como a linha é operada.
O motor às vezes é descrito simplesmente girando o parafuso. Essa descrição perde a maior parte do trabalho. Na verdade, o acionamento deve transportar sólidos através do barril, amolecê-los e derretê-los, misturar o fundido, aumentar a pressão e superar a resistência ao cisalhamento. A energia é consumida em todas essas etapas. Algumas delas tornam-se úteis para derreter e misturar; parte se transforma em calor que deve ser removido por resfriamento. Assim, a eficiência do motor e o comportamento do processo não podem ser avaliados separadamente.
Eficiência do motor e da transmissão
Máquinas mais antigas ainda podem usar motores CC ou motores CA padrão com controle de velocidade eletromagnético (que podem funcionar, mas geralmente são menos eficientes que os acionamentos mais modernos). Um inversor de frequência variável agora é uma linha de base comum – ele permite que você opere a rosca na velocidade certa para a carga, em vez de operá-la em alta velocidade fixa e estrangular em outro lugar. Mas o benefício prático vai além da eletricidade: um melhor controle de velocidade melhora a estabilidade do processo e reduz o consumo desnecessário de energia mecânica.
Um inversor de frequência variável é agora uma linha de base comum. Ele permite que a velocidade da rosca corresponda à carga real, em vez de funcionar em alta velocidade fixa e estrangular em outro lugar. O benefício prático não é apenas elétrico. Um melhor controle de velocidade também pode melhorar a estabilidade do processo e reduzir a entrada desnecessária de energia mecânica.
Os motores síncronos de ímã permanente são outra opção. Um PMSM pode ser mais eficiente do que um motor de indução trifásico padrão, e a diferença costuma ser mais perceptível em baixa velocidade e carga leve. O ganho exato depende do tamanho do motor, do perfil de carga, do método de controle e do restante do trem de força. Na prática, um motor e um acionamento bem combinados são mais valiosos do que um motor maior funcionando muito abaixo de sua faixa de eficiência. Maior potência instalada não significa automaticamente melhor desempenho. Isso pode significar maiores perdas sem carga, pior fator de potência e mais energia consumida por quilograma de produto.
Aquecimento de barril e eficiência térmica
O aquecimento do barril é a segunda carga principal. Faixas de aquecimento convencionais de alumínio fundido são comuns, mas não são especialmente eficientes. Uma parte significativa do calor pode ser perdida para o ar circundante. Numa oficina quente, essa perda também aumenta a carga de resfriamento, o que representa uma penalidade dupla.
O isolamento ajuda. O mesmo acontece com métodos de aquecimento alternativos, como aquecimento eletromagnético e bobinas de aquecimento infravermelho ou nano-infravermelho. Esses projetos são frequentemente promovidos para maior eficiência térmica, resposta mais rápida e menor temperatura superficial. Em algumas comparações de equipamentos, foi relatado que a mudança de faixas de alumínio fundido não isoladas para aquecedores isolados de alta eficiência reduz a energia de aquecimento em cerca de 30–50%. Esse número deve ser tratado como um exemplo direcional e não como um resultado garantido. A economia real depende do projeto do cilindro, dos pontos de ajuste de temperatura, das condições de isolamento, das condições ambientais e do próprio processo.
A eficiência do aquecimento também é uma questão de processo. Se uma zona for constantemente resfriada enquanto o aquecedor ainda estiver adicionando energia, o problema pode não ser apenas do aquecedor. Pode ser cisalhamento excessivo nessa zona, mau controle de temperatura ou um projeto de parafuso que gera mais calor do que o processo necessita. Substituir aquecedores sem atender a essas condições pode deixar grande parte da economia potencial em jogo.
Projeto de parafusos e otimização de processos
A maior parte da energia que derrete o polímero não vem das bandas de aquecimento. Vem do parafuso. O motor aciona o parafuso e o parafuso corta o material. Essa energia mecânica se converte em calor. É por isso que a configuração da rosca tem um efeito tão direto no consumo de energia da extrusora.
Os blocos de amassamento, o seu ângulo, o seu comprimento e a sua posição influenciam a intensidade do cisalhamento e o tempo de residência. Mais cisalhamento pode melhorar a mistura dispersiva, mas também aumenta a temperatura de fusão e pode aumentar a carga do motor. Se uma zona exige regularmente água de resfriamento intensa, isso é um sinal de que a rosca está gerando mais calor do que o processo pode utilizar. O motor está funcionando, o material está aquecendo e o sistema de refrigeração está removendo o calor extra. Do ponto de vista energético, esse é um ciclo que vale a pena examinar.
O design do parafuso deve ser equilibrado em relação ao material, à produção, aos requisitos de mistura e ao produto final. Nem toda aplicação de extrusão requer cisalhamento máximo. Às vezes, um perfil de parafuso mais suave, combinado com elementos de mistura apropriados, proporciona um melhor desempenho geral. A formulação também é importante. Adicionar um lubrificante eficaz ou reduzir a viscosidade do fundido pode diminuir a corrente do motor e reduzir o calor de cisalhamento. O resultado é menos energia elétrica convertida em calor que posteriormente precisa ser removido.
Capacidade de produção e energia por tonelada
O consumo de energia por tonelada é uma medida mais útil do que a potência nominal do motor. Uma extrusora grande operando com baixa produção pode consumir mais energia por quilograma do que uma máquina menor operando perto de sua faixa de eficiência. O mesmo princípio se aplica dentro de uma máquina.
Uma extrusora de 75 mm operando com uma pequena fração de sua capacidade, por exemplo, normalmente terá um perfil de energia ruim em comparação com a mesma máquina operando mais perto de sua faixa de produção projetada. Os números exatos dependem do material, parafuso, acionamento e perfil de temperatura, mas a direção é clara. A utilização é importante. O mesmo acontece com a inicialização, o desligamento, a purga e as alterações de materiais. Cada minuto de funcionamento ocioso ainda consome energia, e trocas frequentes e ineficientes aumentam o total.
A gestão da produção faz, portanto, parte da gestão da energia. Programar execuções mais longas, reduzir o tempo ocioso, adequar a máquina ao trabalho e manter os parâmetros do processo dentro de uma janela eficiente pode ser tão importante quanto qualquer alteração de hardware.
Uma visão do sistema de redução de energia de extrusão
A redução efetiva de energia na extrusão de plástico raramente é uma solução de componente único. Geralmente vem de uma combinação de seleção de motor e acionamento, eficiência de aquecimento do barril, configuração do parafuso, formulação de material, parâmetros de processo, rendimento e gerenciamento de produção. Melhorar uma área ignorando as outras pode mudar o problema em vez de resolvê-lo. Por exemplo, um motor de alta eficiência pode não proporcionar a economia esperada se o parafuso estiver gerando cisalhamento excessivo e o sistema de refrigeração estiver trabalhando arduamente para removê-lo. Um sistema de aquecimento melhor pode não ajudar muito se o controle de temperatura for instável ou se o barril estiver mal isolado.
Para os fabricantes de equipamentos de extrusão, a eficiência energética está intimamente relacionada ao projeto da máquina, à configuração do parafuso, à seleção do acionamento e ao controle do processo. A JWELL desenvolve equipamentos de extrusão para diversos materiais e aplicações, com configuração de sistema adaptada a requisitos específicos de produção. A abordagem prática é avaliar toda a linha: o que o material necessita, o que o produto exige e como a máquina é realmente operada. Isso geralmente produz economias mais duradouras do que perseguir uma única reivindicação de eficiência.

A questão de para onde vai a eletricidade tem uma resposta técnica: para o acionamento, para os aquecedores de barril, para o cisalhamento e para as muitas perdas que aparecem quando uma linha passa abaixo de sua faixa de eficiência. A melhor questão é quanta energia cada tonelada de produto requer e o que pode ser mudado para reduzi-la. Isso muda a atenção dos rótulos dos componentes para o desempenho do sistema. Na extrusão, as economias de energia mais confiáveis tendem a vir da combinação do motor e do acionamento com a carga, melhorando a eficiência térmica, projetando a rosca para o processo real e operando a linha com uma produção sensata com gerenciamento de produção disciplinado.